Un scanner CT peut fournir la matière première d’un modèle anatomique, d’un guide chirurgical ou d’un implant personnalisé. Une imprimante peut aussi fabriquer un filtre à microplastiques, un moule pour structure souple ou un composite renforcé de fibres de lin. En 2026, l’impression 3D sort parfois du simple prototype, mais elle ne supprime ni les contrôles ni les délais.
La promesse tient en quatre verbes : scanner, concevoir, fabriquer, tester.
Le gain apparaît quand l’objet doit épouser une anatomie, une géométrie ou une série courte.
La limite arrive au moment de stériliser, certifier, reproduire et gérer la fin de vie.
Le prototype ne suffit plus.
Au bloc opératoire, le fichier commence par un scanner
La revue narrative Additive Manufacturing in Orthopaedic Trauma: Current Evidence and Applicationspubliée en mars 2026 dans Medicinaexamine les applications de l’impression 3D en traumatologie orthopédique à partir d’études publiées de janvier 2020 à décembre 2025. Elle distingue quatre usages : les modèles anatomiques, les guides chirurgicaux spécifiques au patient, les implants personnalisés et les fixateurs externes temporaires.
Le modèle anatomique part de données DICOM issues d’un scanner, puis passe par la segmentation, la modélisation et l’impression. Le chirurgien obtient une copie physique de la fracture, avec une perception de la profondeur et des reliefs différente de celle fournie par une image seule. Dans des fractures articulaires complexes, des études comparatives ont associé l’utilisation de ces modèles à une réduction du temps opératoire, des pertes sanguines estimées et de l’exposition aux rayons X. Des travaux portant sur des fractures complexes de l’humérus proximal chez des personnes âgées et sur des fractures à haute énergie du plateau tibial ont rapporté des résultats allant dans ce sens.
Les guides chirurgicaux spécifiques au patient vont plus loin. Ils traduisent une trajectoire préparée sur ordinateur en points d’entrée, longueurs et angles de vissage utilisables pendant l’intervention. Les études cliniques disponibles rapportent, dans certains cas, une amélioration de l’alignement et de la précision, ainsi qu’une diminution possible du recours à la fluoroscopie. La préparation demande toutefois du temps : entre 5 et 72 heures selon les travaux recensés. Un repère anatomique instable, un gonflement ou une lésion des tissus mous peuvent aussi réduire la précision du guide.
Les implants personnalisés restent le cas difficile
Les implants imprimés en 3D peuvent épouser une anatomie particulière, notamment lorsqu’une perte osseuse, une déformation post-traumatique ou un échec de fixation rend une pièce standard peu adaptée. La revue de Medicina rapporte une faisabilité dans les travaux disponibles et des propriétés mécaniques comparables dans certaines études. Elle rappelle aussi que ces applications restent moins étudiées que les modèles de planification et les guides chirurgicaux.
Le délai de fabrication et les exigences réglementaires limitent encore leur utilisation en traumatologie. Les fixateurs externes temporaires imprimés suivent la même logique : les études disponibles examinent surtout leur faisabilité mécanique et leur coût potentiel. Des études multicentriques plus larges restent nécessaires avant de transformer ces résultats en pratique courante.
Le coût baisse sur le papier, pas par magie
Sauf que la fabrication locale ne commence pas avec une imprimante posée dans un service. Elle demande un logiciel de conception, une chaîne de préparation des fichiers, des matériaux adaptés, un équipement de post-traitement et des procédures de contrôle. Dans les systèmes de santé à revenus faibles ou intermédiaires, ces conditions pèsent autant que le prix du filament.
Une revue narrative publiée en août 2026 dans Cureus sur les plastiques médicaux peu coûteux ou recyclés en neurochirurgie cite des implants personnalisés en titane et en PEEK pouvant atteindre respectivement 10 265 et 10 450 dollars. À l’inverse, une prothèse en PMMA imprimée en 3D est évaluée autour de 600 dollars dans une revue citée par les auteurs, conception, prototypage et fabrication compris. Ces montants ne forment pas une grille tarifaire universelle et ne constituent pas une comparaison clinique directe, mais ils montrent l’écart possible entre une pièce importée et une fabrication personnalisée.
La même revue rapporte un délai moyen de cranioplastie de 8,5 mois dans certains pays à revenus faibles ou intermédiaires, avec des délais de 12 à 36 mois décrits dans certaines études. Un délai prolongé a été associé à davantage d’infections et à une utilisation plus longue d’antibiotiques. L’impression 3D peut raccourcir une chaîne d’approvisionnement, mais elle ne règle pas automatiquement l’accès au bloc opératoire, le remboursement ou la validation sanitaire.
Des bouchons de bouteilles hospitalières en polyéthylène haute densité ont été transformés en filament, puis utilisés pour produire des modèles vasculaires destinés à la planification neurochirurgicale. La sécurité dépend toutefois de la pureté du plastique, de sa traçabilité, de sa transformation et de la vérification du modèle obtenu.
L’autoclave ne pardonne pas tous les polymères
La stérilisation révèle une limite peu visible dans les démonstrations. D’après la revue publiée dans Cureusl’autoclave peut provoquer des déformations et des fissures sur des guides imprimés par stéréolithographie. Les modèles imprimés par dépôt de filament fondu peuvent rétrécir de 0,1 à 3 % après ce traitement. Le PLA présente en outre une plage de fusion située autour de 180 à 220 °C, tandis que le PETG et le PMMA ne sont pas considérés comme adaptés à l’autoclavage dans les cas examinés.
Un filtre à microplastiques n’est pas encore une carafe
Une étude publiée en 2026 dans la revue Separation and Purification Technology décrit une autre application : l’impression 3D devient un moyen de fabriquer une surface filtrante. Des disques en PLA mélangé à du polyéthylène glycol sont imprimés, puis plongés dans une eau portée à 80 °C. La dissolution du polyéthylène glycol laisse des pores de taille micro et nanométrique. Un revêtement adhésif à base de P(2-EHA) retient ensuite les particules tout en laissant circuler l’eau.
Les essais ont porté sur des eaux usées chargées de microplastiques de polystyrène. Un disque non traité ne retenait que 16 % des particules dans les conditions décrites. Une colonne de vingt disques traités en retenait 90 %. Le résultat est mesuré en laboratoire, par gravité, sur une configuration précise. Il ne signifie pas que toutes les eaux, toutes les particules et toutes les concentrations produiront le même rendement.
La retenue diminue surtout pour les particules de moins de 10 micromètres, qui traversent plus facilement le dispositif. Cette fraction intéresse particulièrement les toxicologues, car sa petite taille facilite le passage de certaines barrières biologiques. Une version destinée à l’eau potable demanderait donc d’autres essais, avec une caractérisation plus large des particules, une validation sanitaire et une étude de la durée de vie du filtre.
Le PLA est souvent présenté comme un matériau d’origine végétale, mais sa dégradation exige généralement un compostage industriel. Le choix d’un filament biosourcé ne suffit donc pas à établir le bilan environnemental complet d’un filtre imprimé.
La méthode de fabrication compte autant que la pièce
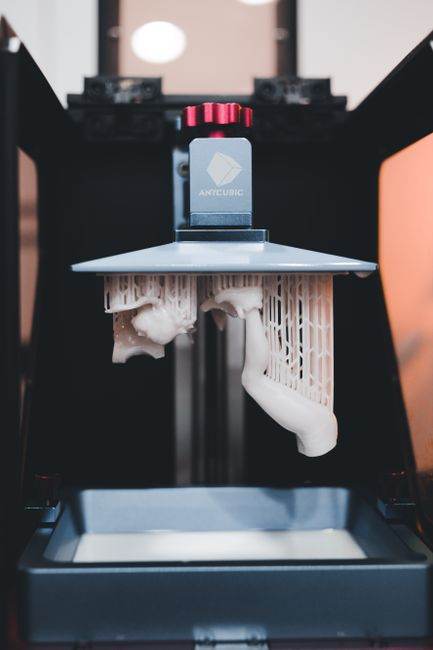
L’article Additive manufacturing-facilitated blow molding for functional thin-walled polymeric structurespublié en septembre 2026 dans Science Advancesdécrit le moulage par soufflage facilité par fabrication additive, ou AM-BM. La méthode remplace le moule métallique par un moule en résine résistante à la chaleur, imprimé en 3D. Un tube thermoplastique est chauffé, placé entre les deux parties du moule, puis gonflé avec de l’air comprimé. Après refroidissement, la pièce est démoulée et ébarbée.
Les structures obtenues ont des parois inférieures à 500 micromètres et des dimensions allant du millimètre au décimètre. Les essais ont notamment porté sur des tubes de 8 à 12 millimètres de rayon, formés à partir d’un tube initial de 4,5 millimètres de rayon extérieur et d’une paroi de 1 millimètre. Lorsque le rayon du moule augmente, la matière s’étale davantage et la paroi finale s’amincit.
Cette méthode a servi à fabriquer des structures multistables, des géométries d’origami ou de kirigami et des actionneurs pour la robotique souple. Son intérêt tient à l’itération rapide : modifier le moule imprimé est plus simple que fabriquer un nouvel outillage métallique. Les résultats restent toutefois ceux d’une démonstration expérimentale. Ils ne prouvent pas encore une production industrielle à grande échelle.
Les fibres de chanvre et de lin testent une autre voie
L’article 3D Printing of Continuous Natural Fiber-Reinforced Thermoset Compositespublié en septembre 2026 dans Polymersétudie l’impression de composites thermodurcissables renforcés par des fibres continues de chanvre et de lin. Le procédé utilise une résine liquide durcie par lumière ultraviolette. Les deux composites contenaient environ 13 % de fibres en volume.
Les éprouvettes renforcées de chanvre ont atteint une résistance à la traction de 32,3 +/- 3,5 MPa, contre 61,1 +/- 4,2 MPa pour celles renforcées de lin. En flexion, les valeurs mesurées étaient de 81,8 +/- 13,5 MPa pour le chanvre et de 85,3 +/- 23,1 MPa pour le lin. Ces chiffres décrivent les échantillons et les paramètres de cette étude. Ils ne permettent pas de classer tous les composites végétaux ni de les comparer directement à une pièce métallique.
Le choix d’une fibre renouvelable ne supprime pas les problèmes d’interface. Les fibres végétales attirent l’eau, tandis que certaines résines la repoussent. La torsion du fil gêne aussi l’imprégnation par la résine. Dans cette étude, aucun traitement chimique ou traitement de surface n’a été appliqué aux fibres avant l’impression. Autre limite : une résine thermodurcissable ne peut plus être remodelée après sa réticulation. Un composite contenant une fibre végétale n’est donc pas automatiquement recyclable ou biodégradable dans son ensemble.
Le vrai test se joue après l’impression
Les applications examinées reposent sur le même enchaînement : obtenir des données fiables, fabriquer une pièce conforme, vérifier ses propriétés, puis démontrer qu’elle reste sûre dans son usage réel. En traumatologie, cela signifie contrôler la segmentation du scanner et la précision du guide. Pour un filtre, il faut tester des particules de tailles et de natures différentes, puis vérifier l’eau en sortie. Pour un composite, les essais mécaniques doivent être répétés et comparés à l’usage visé.
Le coût annoncé, la forme réussie et la photo de la pièce ne suffisent donc pas. Les délais de préparation, la stérilisation, la reproductibilité, la réglementation et la fin de vie font partie du produit. La machine imprime vite. La validation, moins.
Sources et références scientifiques
- Additive Manufacturing in Orthopaedic Trauma: Current Evidence and Applications – PMC. Medicina (Kaunas, Lithuania). DOI: 10.3390/medicina62030599 · PMID: 41901680.
- 1.Zhao Y., Wang Z., Zhao J., Hussain M., Wang M. Additive Manufacturing in Orthopedics: A Review. ACS Biomater. Sci. Eng. 2022;8:1367-1380. doi: 10.1021/acsbiomaterials.1c01072. [DOI] [PubMed] [Google Scholar]. doi:10.1021/acsbiomaterials.1c01072.
- 2.Fong F.J.Y., Onggo J.D., Munro Y.L., Yam M.G.J. Applications of 3D printing in orthopedics: A scoping review. Eur. J. Orthop. Surg. Traumatol. 2025;35:44. doi: 10.1007/s00590-025-04429-8. [DOI] [PubMed] [Google Scholar]. doi:10.1007/s00590-025-04429-8.
- 3.Prządka M., Pająk W., Kleinrok J., Pec J., Michno K., Karpiński R., Baj J. Advances in 3D Printing Applications for Personalized Orthopedic Surgery: From Anatomical Modeling to Patient-Specific Implants. J. Clin. Med. 2025;14:3989. doi: 10.3390/jcm14113989. [DOI] [PMC free article] [PubMed] [Google Scholar]. doi:10.3390/jcm14113989.
- 4.Levesque J.N., Shah A., Ekhtiari S., Yan J.R., Thornley P., Williams D.S. Three-dimensional printing in orthopaedic surgery: A scoping review. EFORT Open Rev. 2020;5:430-441. doi: 10.1302/2058-5241.5.190024. [DOI] [PMC free article] [PubMed] [Google Scholar]. doi:10.1302/2058-5241.5.190024.
- 5.Bücking T.M., Hill E.R., Robertson J.L., Maneas E., Plumb A.A., Nikitichev D.I. From medical imaging data to 3D printed anatomical models. PLoS ONE. 2017;12:e0178540. doi: 10.1371/journal.pone.0178540. [DOI] [PMC free article] [PubMed] [Google Scholar]. doi:10.1371/journal.pone.0178540.
- 6.Meng M., Wang J., Sun T., Zhang W., Zhang J., Shu L., Li Z. Clinical applications and prospects of 3D printing guide templates in orthopaedics. J. Orthop. Transl. 2022;34:22-41. doi: 10.1016/j.jot.2022.03.001. [DOI] [PMC free article] [PubMed] [Google Scholar]. doi:10.1016/j.jot.2022.03.001.
- 7.Wu C., Deng J., Li T., Tan L., Yuan D. Combined 3D Printed Template to Guide Iliosacral Screw Insertion for Sacral Fracture and Dislocation: A Retrospective Analysis. Orthop. Surg. 2020;12:241-247. doi: 10.1111/os.12620. [DOI] [PMC free article] [PubMed] [Google Scholar]. doi:10.1111/os.12620.
- 8.Rong C., Zhang Q., Zhu S., Zhang G., Zeng J., Han Q., Guo Y. 3D printed guide-assisted percutaneous screw fixation for minimally displaced scaphoid waist fractures with delayed diagnosis or presentation. BMC Musculoskelet. Disord. 2024;25:127. doi: 10.1186/s12891-024-07243-1. [DOI] [PMC free article] [PubMed] [Google Scholar]. doi:10.1186/s12891-024-07243-1.
- 9.Assink N., Oldhoff M.G.E., ten Duis K., Kraeima J., Doornberg J.N., Witjes M.J.H., de Vries J.-P.P.M., Meesters A.M.L., Ijpma F.F.A. Development of patient-specific osteosynthesis including 3D-printed drilling guides for medial tibial plateau fracture surgery. Eur. J. Trauma Emerg. Surg. 2024;50:11-19. doi: 10.1007/s00068-023-02313-w. [DOI] [PMC free article] [PubMed] [Google Scholar]. doi:10.1007/s00068-023-02313-w.
- agomen A.T., Rozbruch S.R. The Mechanics of External Fixation. HSS J. Musculoskelet. J. Hosp. Spec. Surg. 2007;3:13-29. doi: 10.1007/s11420-006-9025-0. [DOI] [PMC free article] [PubMed] [Google Scholar]. doi:10.1007/s11420-006-9025-0.
- 11.Samaila E.M., Negri S., Zardini A., Bizzotto N., Maluta T., Rossignoli C., Magnan B. Value of three-dimensional printing of fractures in orthopaedic trauma surgery. J. Int. Med. Res. 2020;48:0300060519887299. doi: 10.1177/0300060519887299. [DOI] [PMC free article] [PubMed] [Google Scholar]. doi:10.1177/0300060519887299.
- 12.You W., Liu L.J., Chen H.X., Xiong J.Y., Wang D.M., Huang J.H., Ding J., Wang D. Application of 3D printing technology on the treatment of complex proximal humeral fractures (Neer3-part and 4-part) in old people. Orthop. Traumatol. Surg. Res. 2016;102:897-903. doi: 10.1016/j.otsr.2016.06.009. [DOI] [PubMed] [Google Scholar]. doi:10.1016/j.otsr.2016.06.009.
- 3D Printing With Low-Cost and Recycled Medical-Grade Plastics: A Narrative Review of a Sustainable Pathway for Neurosurgical Tools, Training Models, and Implants in Low- and Middle-Income Countries – PMC. Cureus. DOI: 10.7759/cureus.114822 · PMID: 42763535.
- 1.Three-dimensional printing in neurosurgery: a review of current indications and applications and a basic methodology for creating a three-dimensional printed model for the neurosurgical practice. Vezirska D, Milev M, Laleva L, Nakov V, Spiriev T. Cureus. 2022;14:0. doi: 10.7759/cureus.33153. [DOI] [PMC free article] [PubMed] [Google Scholar]. doi:10.7759/cureus.33153.
- 2.Three-dimensional printing: technologies, applications, and limitations in neurosurgery. Pucci JU, Christophe BR, Sisti JA, Connolly ES Jr. Biotechnol Adv. 2017;35:521-529. doi: 10.1016/j.biotechadv.2017.05.007. [DOI] [PubMed] [Google Scholar]. doi:10.1016/j.biotechadv.2017.05.007.
- 3.Low-cost cranioplasty-a systematic review of 3D printing in medicine. Czyżewski W, Jachimczyk J, Hoffman Z, et al. Materials (Basel) 2022;15 doi: 10.3390/ma15144731. [DOI] [PMC free article] [PubMed] [Google Scholar]. doi:10.3390/ma15144731.
- 4.Biomaterials and 3D printing techniques used in the medical field. Mishra A, Srivastava V. J Med Eng Technol. 2021;45:290-302. doi: 10.1080/03091902.2021.1893845. [DOI] [PubMed] [Google Scholar]. doi:10.1080/03091902.2021.1893845.
- velopment of filament extruder using recycled plastic material for 3D printer. Banaag JA. Int Res J Innov Eng Sci Technol. 2016;2:51-57. [Google Scholar].
- 6.Early experience with patient-specific low-cost 3D-printed polymethylmethacrylate cranioplasty implants in a lower-middle-income-country: technical note and economic analysis. Ashraf M, Choudhary N, Kamboh UA, et al. Surg Neurol Int. 2022;13:270. doi: 10.25259/SNI_250_2022. [DOI] [PMC free article] [PubMed] [Google Scholar]. doi:10.25259/SNI_250_2022.
- 7.Cranioplasty approaches and outcomes in low-middle income countries: a systematic review. Solomon SS, Park E, Unger R, et al. J Craniofac Surg. 2025;36:2267-2272. doi: 10.1097/SCS.0000000000011267. [DOI] [PMC free article] [PubMed] [Google Scholar]. doi:10.1097/SCS.0000000000011267.
- 8.3D printed biomedical devices and their applications: a review on state-of-the-art technologies, existing challenges, and future perspectives. Mamo HB, Adamiak M, Kunwar A. J Mech Behav Biomed Mater. 2023;143:105930. doi: 10.1016/j.jmbbm.2023.105930. [DOI] [PubMed] [Google Scholar]. doi:10.1016/j.jmbbm.2023.105930.
- 9.Breaking barriers in cranioplasty: 3D printing in low and middle-income settings-insights from Zenica, Bosnia and Herzegovina. Bečulić H, Spahić D, Begagić E, et al. Medicina (Kaunas) 2023;59 doi: 10.3390/medicina59101732. [DOI] [PMC free article] [PubMed] [Google Scholar]. doi:10.3390/medicina59101732.
- 10.Polymer 3D printing review: materials, process, and design strategies for medical applications. Arefin AM, Khatri NR, Kulkarni N, Egan PF. Polymers (Basel) 2021;13 doi: 10.3390/polym13091499. [DOI] [PMC free article] [PubMed] [Google Scholar]. doi:10.3390/polym13091499.
- 11.The use of 3D printed models for surgical simulation of cranioplasty in craniosynostosis as training and education. Uhl JF, Sufianov A, Ruiz C, et al. Brain Sci. 2023;13 doi: 10.3390/brainsci13060894. [DOI] [PMC free article] [PubMed] [Google Scholar]. doi:10.3390/brainsci13060894.
- 12.3D printing in neurosurgery: a systematic review. Randazzo M, Pisapia JM, Singh N, Thawani JP. Surg Neurol Int. 2016;7:0-9. doi: 10.4103/2152-7806.194059. [DOI] [PMC free article] [PubMed] [Google Scholar]. doi:10.4103/2152-7806.194059.
- Additive manufacturing-facilitated blow molding for functional thin-walled polymeric structures – PMC. Science advances. DOI: 10.1126/sciadv.aeg3937 · PMID: 42758837.
- 1.Rahimi Nohooji H., Voos H., Compliant robotics in space: A prospective review of soft and deformable systems for space missions. Adv. Intell. Syst. 7, 2400785 (2025). [Google Scholar].
- 2.Pan F., Li Y., Li Z., Yang J., Liu B., Chen Y., 3D pixel mechanical metamaterials. Adv. Mater. 31, e1900548 (2019). [DOI] [PubMed] [Google Scholar].
- n-Abu E., Zigelman A., Veksler Y., Givli S., Filipov E., Lipson H., Gat A. D., Reprogrammable 3D shapes from 1D metamaterial. Adv. Mater. Technol. 10, 2401113 (2025). [Google Scholar].
- 4.Veksler Y., Ben-Abu E., Gat A. D., Fluid-driven director-field design enables versatile deployment of multistable structures. Adv. Intell. Syst. 6, 2400179 (2024). [Google Scholar].
- 5.Melancon D., Gorissen B., Garcia-Mora C. J., Hoberman C., Bertoldi K., Multistable inflatable origami structures at the metre scale. Nature 592, 545-550 (2021). [DOI] [PubMed] [Google Scholar].
- 6.Wu S., Ze Q., Dai J., Udipi N., Paulino G. H., Zhao R., Stretchable origami robotic arm with omnidirectional bending and twisting. Proc. Natl. Acad. Sci. U.S.A. 118, e2110023118 (2021). [DOI] [PMC free article] [PubMed] [Google Scholar].
- 7.Rafsanjani A., Jin L., Deng B., Bertoldi K., Propagation of pop ups in kirigami shells. Proc. Natl. Acad. Sci. U.S.A. 116, 8200-8205 (2019). [DOI] [PMC free article] [PubMed] [Google Scholar].
- 8.Rafsanjani A., Zhang Y., Liu B., Rubinstein S. M., Bertoldi K., Kirigami skins make a simple soft actuator crawl. Sci. Robot. 3, 7555 (2018). [DOI] [PubMed] [Google Scholar].
- Pascali C., Naselli G. A., Palagi S., Scharff R. B. N., Mazzolai B., 3D-printed biomimetic artificial muscles using soft actuators that contract and elongate. Sci. Robot. 7, eabn4155 (2022). [DOI] [PubMed] [Google Scholar].
- en B., Shao Z., Xie Z., Liu J., Pan F., He L., Zhang L., Zhang Y., Ling X., Peng F., Yun W., Wen L., Soft origami gripper with variable effective length. Adv. Intell. Syst. 3, 2000251 (2021). [Google Scholar].
- 11.Liu T.-W., Bai J.-B., Fantuzzi N., Zhang X., Thin-walled deployable composite structures: A review. Prog. Aerosp. Sci. 146, 100985 (2024). [Google Scholar].
- 12.Ranzani T., Russo S., Bartlett N. W., Wehner M., Wood R. J., Increasing the dimensionality of soft microstructures through injection-induced self-folding. Adv. Mater. 30, e1802739 (2018). [DOI] [PubMed] [Google Scholar].
- 3D Printing of Continuous Natural Fiber-Reinforced Thermoset Composites – PMC. Polymers. DOI: 10.3390/polym18172152 · PMID: 42737161.
- 1.Rajak D., Pagar D., Menezes P., Linul E. Fiber-Reinforced Polymer Composites: Manufacturing, Properties, and Applications. Polymers. 2019;11:1667. doi: 10.3390/polym11101667. [DOI] [PMC free article] [PubMed] [Google Scholar]. doi:10.3390/polym11101667.
- 2.Dubey D., Singh S.P., Behera B.K. Review: Additive manufacturing of fiber-reinforced composites. J. Mater. Sci. 2024;59:12219-12256. doi: 10.1007/s10853-024-09925-6. [DOI] [Google Scholar]. doi:10.1007/s10853-024-09925-6.
- 3.Safari F., Kami A., Abedini V. 3D printing of continuous fiber reinforced Composites: A review of the processing, pre- and post-processing effects on mechanical properties. Polym. Polym. Compos. 2022;30:09673911221098734. doi: 10.1177/09673911221098734. [DOI] [Google Scholar]. doi:10.1177/09673911221098734.
- eng P., Peng Y., Wang K., Duigou A.L., Ahzi S. 3D printing continuous natural fiber reinforced polymer composites: A review. Polym. Adv. Technol. 2024;35:e6242. doi: 10.1002/pat.6242. [DOI] [Google Scholar]. doi:10.1002/pat.6242.
- 5.Kerni L., Singh S., Patnaik A., Kumar N. A review on natural fiber reinforced composites. Mater. Today Proc. 2020;28:1616-1621. doi: 10.1016/j.matpr.2020.04.851. [DOI] [Google Scholar]. doi:10.1016/j.matpr.2020.04.851.
- 6.Khilji I.A., Chilakamarry C.R., Surendran A.N., Kate K., Satyavolu J. Natural Fiber Composite Filaments for Additive Manufacturing: A Comprehensive Review. Sustainability. 2023;15:16171. doi: 10.3390/su152316171. [DOI] [Google Scholar]. doi:10.3390/su152316171.
- 7.Matsuzaki R., Ueda M., Namiki M., Jeong T.K., Asahara H., Horiguchi K., Nakamura T., Todoroki A., Hirano Y. Three-dimensional printing of continuous-fiber composites by in-nozzle impregnation. Sci. Rep. 2016;6:23058. doi: 10.1038/srep23058. [DOI] [PMC free article] [PubMed] [Google Scholar]. doi:10.1038/srep23058.
- 8.Santos N.V., Cardoso D.C. 3D printing of vegetable yarn-reinforced polymer components. J. Clean. Prod. 2023;415:137870. doi: 10.1016/j.jclepro.2023.137870. [DOI] [Google Scholar]. doi:10.1016/j.jclepro.2023.137870.
- eng P., Wang K., Chen X., Wang J., Peng Y., Ahzi S., Chen C. Interfacial and mechanical properties of continuous ramie fiber reinforced biocomposites fabricated by in-situ impregnated 3D printing. Ind. Crop. Prod. 2021;170:113760. doi: 10.1016/j.indcrop.2021.113760. [DOI] [Google Scholar]. doi:10.1016/j.indcrop.2021.113760.
- 10.Terekhina S., Egorov S., Tarasova T., Skornyakov I., Guillaumat L., Hattali M. In-nozzle impregnation of continuous textile flax fiber/polyamide 6 composite during FFF process. Compos. Part A Appl. Sci. Manuf. 2022;153:106725. doi: 10.1016/positesa.2021.106725. [DOI] [Google Scholar]. doi:10.1016/j.compositesa.2021.106725.
- 11.Duigou A.L., Barbé A., Guillou E., Castro M. 3D printing of continuous flax fibre reinforced biocomposites for structural applications. Mater. Des. 2019;180:107884. doi: 10.1016/j.matdes.2019.107884. [DOI] [Google Scholar]. doi:10.1016/j.matdes.2019.107884.
- 12.Long Y., Zhang Z., Fu K., Li Y. Efficient plant fibre yarn pre-treatment for 3D printed continuous flax fibre/poly(lactic) acid composites. Compos. Part B Eng. 2021;227:109389. doi: 10.1016/positesb.2021.109389. [DOI] [Google Scholar]. doi:10.1016/j.compositesb.2021.109389.
- Ce filtre imprimé en 3D capture 90 % des microplastiques, et il coûte presque rien à fabriquer. 2026.